人造棉与涤纶混纺纱线的纺纱工艺解析

人造棉(粘胶纤维)与涤纶混纺纱线结合了人造棉的柔软吸湿和涤纶的挺括耐磨,在纺织领域应用广泛。本文将详细介绍其纺纱工艺要点。
一、原料选配
人造棉选用1.5-2.0dtex、长度38-40mm的棉型粘胶纤维;涤纶选用1.5-2.0dtex、长度38mm的棉型涤纶。混纺比常见为65/35、50/50、35/65(涤/粘)。原料需控制回潮率:人造棉回潮率约13%,涤纶回潮率0.4%,需分别预处理。
二、纺纱工艺流程
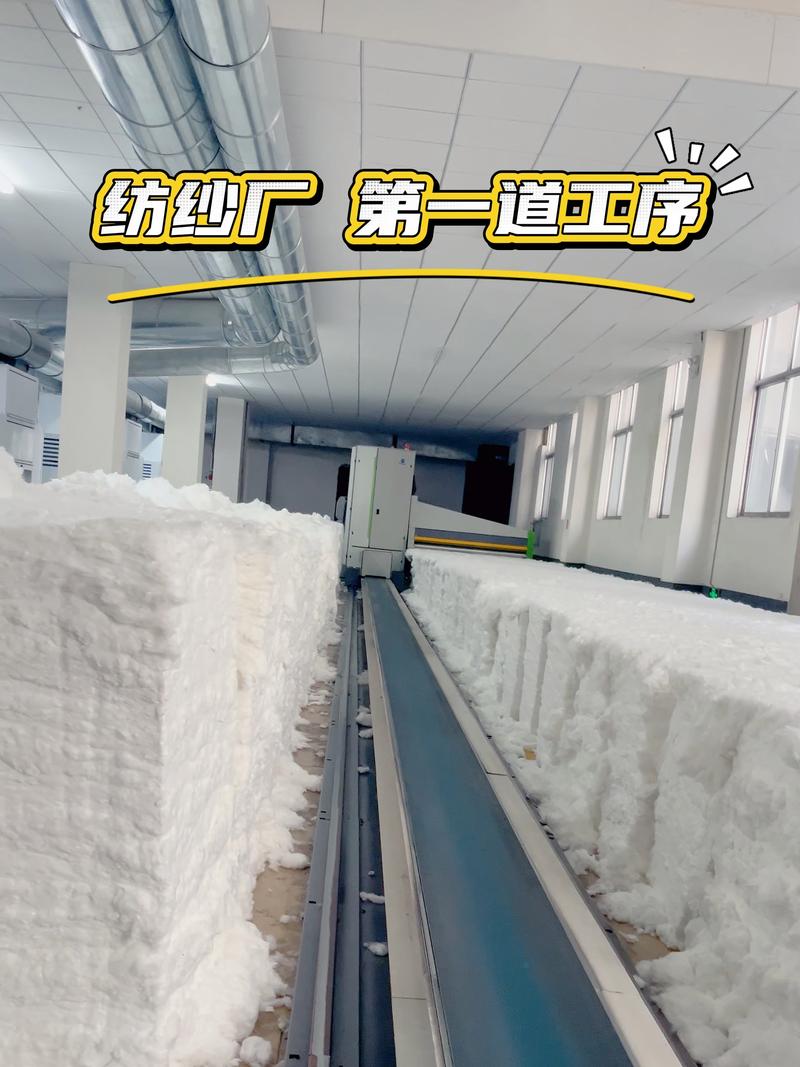
(一)开清棉工序
采用“多松少打、轻打少落”原则,减少纤维损伤。人造棉和涤纶分别开清,人造棉需加湿处理,涤纶需加抗静电剂。
(二)梳棉工序
涤纶梳棉:锡林转速300-350r/min,刺辊转速800-900r/min,道夫转速20-25r/min。人造棉梳棉:锡林转速250-300r/min,刺辊转速700-800r/min。生条定量控制在18-22g/5m。
(三)并条工序
采用三道并条,头道预并(涤纶纯并),二道混并(按比例混合),三道末并。并条牵伸倍数控制在6-8倍,喇叭口直径3.2-3.6mm。
(四)粗纱工序
粗纱定量4-6g/10m,牵伸倍数5-8倍,捻系数60-80(人造棉比例高时取低值)。锭速800-1000r/min。
(五)细纱工序
细纱捻系数:机织用350-400,针织用300-350。锭速12000-15000r/min。牵伸倍数20-40倍。需注意胶辊胶圈抗静电处理。
(六)络筒工序
络筒张力适中,避免纱线摩擦起毛。速度1000-1200m/min。
三、关键技术措施
- 混纺比控制:采用条混方式,确保混合均匀。
- 静电消除:车间相对湿度控制在60%-65%,加装静电消除器。
- 牵伸控制:合理配置牵伸工艺,防止牵伸波。
- 温湿度管理:人造棉吸湿性强,需单独控制回潮。
四、成纱质量指标
- 单纱强力:12-18cN/tex
- 条干CV%:12-15%
- 棉结杂质:≤50粒/km
- 毛羽指数:3.5-5.0
五、应用
该混纺纱线广泛用于衬衫、职业装、内衣、家纺等领域,兼顾舒适性与耐用性。掌握各工序工艺参数,即可生产出优质的人造棉涤纶混纺纱线。
如若转载,请注明出处:http://www.youquangroup.com/product/45.html
更新时间:2026-10-13 11:20:24